AIは射出成形の形状最適化を提案できるか ― 2つのAIが答えなかった3つの問い

前回コラムでは、同じ要求仕様を渡したにもかかわらず、2つのAIが違う材料を推してきたという話を書きました。
AIに樹脂の材料選定をさせたら答えが割れた ― 府中プラの推奨材は変性PPE
前回コラムの通り、当社からの推奨材は変性PPEとしました。実務であれば、次は形状です。肉厚比、抜き勾配、アンダーカット、ゲート位置。ここでAIは何ができるのか。同じ部品、同じ2つのAIで検証しました。
結果は前回と逆でした。両者の指摘は、驚くほど一致しました。
検証の条件 ― 対象部品と渡した情報
使用したのは前回と同じくChatGPTとPerplexityの2つ、各1回ずつ、独立したチャットで実施しました(AIモデル:GPT-5.6 Sol、Perplexity Pro。実施日:2026年9月13日)。材料は変性PPE 非強化・UL94 V-0(ハロゲンフリー)グレードを前提とし、金型成立性と成形性の観点から問題点と修正案を求めています。プロンプトに入れた情報は以下の通りです。
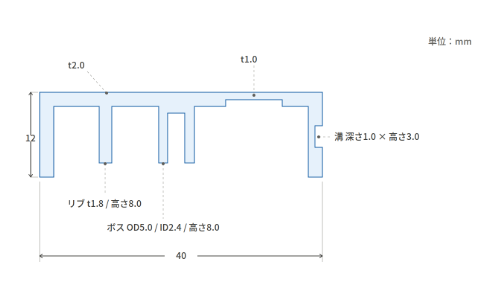
- 部品:産業用IoTセンサー端末の筐体カバー、外形40×30×12mm、天面+4側面の浅い箱形状、下面開放、一般肉厚2.0mm、内部深さ10mm
- ボス:M2.6セルフタッピング用1本、外径5.0mm、下穴径2.4mm、高さ8.0mm、根元Rの指示なし、締結トルク0.5N・m、着脱10回
- リブ:補強リブ1本、厚み1.8mm、高さ8.0mm、根元Rの指示なし
- 薄肉部:天面端部に厚み1.0mm、幅8.0mm、この部位でUL94 V-0が必要
- 溝:右側面に深さ1.0mm×高さ3.0mm、シリコン製防塵パッキンの保持用、位置・寸法とも変更可
- 抜き勾配:全ての面・リブ・ボスについて指示なし
- 要求:連続使用85℃/ピーク100℃、1.2m落下(コンクリート、6面)、嵌合部公差±0.05mm、IPA清拭、黒・光沢で天面外側が意匠面、年産12万個×5年
- ゲート位置は未定、必要であれば提案を求める
プロンプトで意図的に書かなかったことがあります。肉厚比の数値、抜き勾配の具体値、そして「アンダーカット」という言葉です。リブが一般肉厚の何割か、右側面の溝が型抜きの障害になるかどうかは、寸法から自分で判断させる設計にしました。
添付した断面図も同じ方針です。寸法だけを記載し、注釈や番号は付けていません。
<断面図>
両者が一致した指摘 ― リブ肉厚比0.90、抜き勾配、アンダーカット
結論から書きます。5つの主要な論点すべてで、指摘が一致しました。
リブ厚1.8mm:両者とも一般肉厚2.0mmに対する比率0.90を自分で計算し、最大の問題として挙げました。ChatGPTは「1.8mmのまま量産することは私は勧めません」とし、t1.0前後を推奨。Perplexityは0.8〜1.0mmを推奨値としています。
抜き勾配ゼロ:「指示なし」と書いた条件を、両者とも情報不足として保留せず、ゼロと解釈したうえで不成立と判定しました。推奨値も近く、外側1°前後、内側0.5〜1°。ChatGPTは勾配不足が側壁変形を招き、嵌合公差±0.05mmをさらに悪化させるという連鎖まで指摘しています。
ボス根元1.3mm: 両者とも(5.0−2.4)÷2を計算し、一般肉厚に対して0.65という比率を出しました。そのうえで、ここを減肉せよとは言っていません。ChatGPTは「単純な成形性だけなら極端に悪い値ではない」とし、問題の本質を締結要求の側に置きました。Perplexityも同様で、ボス外径を5.5〜6.0mmに拡大する案と、インサート化との総コスト比較を並べています。減肉ではなく締結設計の問題として切り分けた点は、実務的に正しい判断です。
溝のアンダーカット:プロンプトにも図面にも「溝」としか書いていませんが、両者ともこれが型抜き方向に対するアンダーカットであり、スライドコアが必要になると判断しました。
薄肉1.0mmとV-0: 材料がV-0であることと、1.0mmでV-0が成立することは別だという指摘です。ChatGPTは「1.5mm V-0グレードを1.0mmで使っても、V-0相当とは扱えない」と明記。PerplexityはUL Yellow Cardの確認、指定色の黒でのV-0成立確認、実部品からの切り出し試験まで求めています。
率直な印象を言えば、経験の浅い担当者による初期レビューより網羅的と言える水準です。前回と同じく、この点を過小評価すべきではないと考えています。
最も評価すべき指摘 ― 側面アンダーカットを廃止し、型開き方向に移す
一致した指摘の中で、一つだけ質の違うものがありました。
ChatGPTは、溝をスライドで作るのではなく廃止し、下面開口側に移すことを提案しました。金型開閉方向と同方向に形成できる段差、シール座に変える方が合理的だ、という内容です。Perplexityも、パッキンを上方から装着できる単純な矩形または台形溝に変更し、アンダーカットを避ける方が量産安定性は高いとしています。
これは、指摘された問題を直す提案ではありません。要求機能に遡って、形状そのものを組み替える提案です。
防塵パッキンを保持するという機能さえ果たせれば、溝が側面にある必要はない。そこに気づけるかどうかは、問題点を列挙する能力とは別のものです。
なぜ届いたのか。プロンプトに「位置・寸法とも変更可」と書いたからだと考えています。変更の余地を明示すれば、AIはそこを使う。 裏を返せば、書かなければ使いません。与えられた形状を前提に、その中で直せるところだけを直してくる。
これは前回の結論と同じ構造です。AIに何を渡すかが、AIの答えを決めています。
ただし今回は、もう一歩踏み込めます。「位置・寸法とも変更可」と書けたのは、パッキン溝が機能上どこまで動かせるかを、こちらが把握していたからです。この一行がなければ、AIは溝を側面に置いたまま、スライドを前提とした修正案だけを返してきたはずです。
つまり、AIから引き出せる答えの上限は、プロンプトを書く人間が持っている知識の範囲で決まります。 何を変えてよく、何を変えてはいけないかを知らなければ、その情報はプロンプトに書けません。書かれなければ、AIはそこを触りません。
AIを使いこなすほど楽になる、という話ではないのです。良い問いを書ける人に、良い答えが返る。それだけのことです。
なぜ今度は答えが揃ったのか ― 設計上のセオリーが公開されているから
前回は割れ、今回は揃いました。この差は、扱っている領域の性質から来ています。
形状判断には、公開され、体系化された設計上のセオリーがあります。 Perplexityの回答にも、リブ厚は隣接肉厚の0.5〜0.75倍、リブの抜き勾配は片側0.5°以上、リブ高さは一般肉厚の3倍以下、と記載されています。いわば教科書的な答えが引かれています。
対して材料選定は、そうではありませんでした。V-0の認定肉厚も、平衡吸水率も、グレード単位の実データに当たらなければ判定できない。前回、答えが割れたのは、そこに届いた側と届かなかった側があったからです。
AIが強いのは、体系化されたセオリーが存在する領域。弱いのは、グレード実データや現場条件に依存する領域。 2回の検証を通して見えたのは、この線引きでした。
それでもChatGPT、Perplexityが立てていない問い
では、今回のAIの回答をそのまま設計に使えるか。使えません。理由は、回答が間違っているからではなく、立てられていない問いがあるからです。
リブを半分にして、1.2m落下に耐えるのか
両者ともリブ厚を約半分にせよと言います。ヒケを避ける定石としては正しい。但し、減肉したリブで1.2m落下・6面に耐えるかどうかは、どちらも答えていません。ChatGPTは「必要強度を確認しつつ」、Perplexityは「必要に応じて短い横リブを追加」と書いており、いずれも判断を先送りしています。
ヒケを避ける定石と、落下に耐える剛性は、ここで正面から衝突します。 定石は、衝突したときにどちらを採るかを教えてくれません。
溝を開口側に移して、シール面圧は成立するのか
溝を下面開口側に移せば、金型は単純になります。それは確かです。
ですが、側面溝と開口側シール座では、締結方向と圧縮方向の関係が変わります。両者ともシール面圧には触れていません。
金型が作りやすくなる代わりに、機能が成立しなくなる可能性がある。 その判断は、金型設計の一般論の外側にあります。
嵌合公差±0.05mmは、実際に出るのか
Perplexityは、全寸法に一律±0.05mmを適用するのではなく、嵌合基準面、機能穴、位置度、平面度、反り量を分けて図面化すべきだと指摘しました。これは正しい。但し、何mmまでなら出るのかは書いていません。
金型温度100〜130℃、無充填非晶性材料、40mmの浅い箱形状。この条件で現実にどこまで詰められるかは、成形してみなければ分からない領域です。
材料側から言えること ― 変性PPEの収縮異方性と流動長
形状の最適解は成形してみないと決まりませんが、材料を決めた立場から、形状に対して言えることはあります。
変性PPEは非晶性材料で、その非強化グレードなら結晶性材料やガラス繊維強化グレードのような収縮の異方性が小さいため、反りが出にくい。これは±0.05mmという要求に対して有利に働きます。前回この材料を選んだ理由の一つが、そのまま形状設計の余裕になります。
一方で、難燃グレードは流動性が落ちます。1.0mmの薄肉部を流動末端に置けないという制約は、形状ではなく材料の側から来るものです。 両者ともゲート位置を薄肉部から遠ざけるなと指摘しましたが、その根拠は流動一般の話で、変性PPE難燃グレードの実際の流動長比までは見ていません。
材料と形状は、こうして往復します。片方だけを見て決められる範囲には、限りがあります。
まとめ
今回わかったことは三つあります。
第一に、セオリーとして確立している領域では、AIの答えは揃います。 肉厚比、抜き勾配、根元R、アンダーカットの判定。これらは公開された設計上のセオリーがあり、AIはそれを正確に引いてきます。前回と違い、2つのAIが同じ結論に達しました。
第二に、セオリー同士が衝突したとき、どちらを採るかはセオリーに書かれてないものです。 リブを薄くするか厚くするか、溝を動かすか残すか。判断には、この部品が市場でどう壊れるかの想定が必要になります。
第三に、AIが出すのは常に幅です。 リブ厚0.8〜1.2mm、抜き勾配0.5〜1.5°、ボス外径5.0〜6.0mm。この幅のどこを採るかで、金型費も不良率もサイクルタイムも変わります。幅を一点に決めるのが設計であり、量産の成否はその一点で決まります。
前回は「AIに何を渡すかが、AIの答えを決めている」と書きました。今回はその先です。渡すものが揃っていても、設計値は決まりません。AIの回答を疑うためには、疑うための知識が要ります。今回、両者の指摘がほぼ一致したことは、その回答が正しい証拠にはなりません。同じ教科書を参照すれば、同じ答えが出るというだけのことです。
その一点を決めるために
当社がこの種のご相談をいただいた場合、形状の議論に入る前に、いくつか追加で伺うことがあります。
パッキンの断面形状と硬度、そして必要なシール性能。落下時に何を守るべきかの優先順位。意匠面の許容基準は、光沢差までなのか、ヒケの深さなのか。既存金型や既存部品との互換性の有無。
これらが決まらないと、リブ厚を1.0mmにするか1.2mmにするかは決められません。逆に言えば、これらが決まれば決められます。取り数や金型構成といった生産側の条件は、そこから当社が組み立てます。
形状や成形でお困りのことがありましたら、ぜひ府中プラまでお問い合わせください。
関連コラム