射出成形金型を他社へ移管するときに確認すべきこと
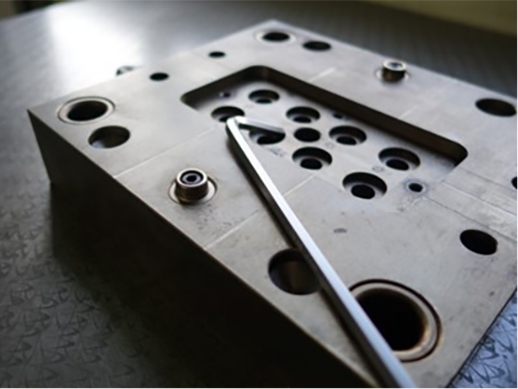
金型を更新するときや生産を移管するときに、製品の設計や材料を見直すべきかについては、金型更新は設計見直しのチャンス:材料と設計の最適化で、成形部品はもっと良くなる | 射出成形の駆け込み寺.comで解説しています。本コラムでは、現在お使いの金型をそのまま別の成形工場へ移すときに、何を確認しておくべきかに絞ってご説明します。
射出成形金型の移管が検討される場面
金型の移管が検討されるのは、たとえば次のような場面です。現在の成形先が廃業や事業の縮小を予定している。品質が安定せず、改善が進まない。材料の変更や製品の高機能化に、現在の成形先の設備が対応できない。生産拠点を集約する。調達先を分散させる。
府中プラにも、他社ではどうしても成形がうまくいかないという金型が持ち込まれることは珍しくありません。射出成形の「駆け込み寺」として、こうしたご相談を数多くお受けしています。
移管にあたっては、金型本体に加えて、付帯物や成形条件、品質に関する情報をあわせて引き継ぐことで、移管先での立ち上げを円滑に進められます。以下、事前に確認しておきたい点を順にご説明します。
金型と一緒に引き継ぐ付帯物 ─ 図面・予備部品・治具
金型の本体だけでは、量産を再開できません。一緒に引き継ぐべきものを、移管の前に洗い出しておきます。
図面類としては、金型の組図と部品図があります。修理や部品の再製作に必要です。部品としては、予備の入れ子やピン、摩耗しやすい部品の替えがあります。ホットランナーを使う金型では、専用の温度コントローラが必要な場合があります。さらに、成形品の取り出しに使う治具、ゲートを切断する治具、検査用の治具も、製品ごとに作られていることが多く、見落とされがちです。
これらは移管元で保管されていることが多いため、移管を決めた段階で、早めに所在を確認しておくとスムーズです。
移管前に確認する金型の状態とメンテナンス履歴
移管の前に、金型の状態を把握しておきます。これまでのショット数、メンテナンスと修理の履歴、摩耗や損傷、錆の有無が主な確認点です。
特に大切なのが、移管元で最後に成形した製品を保管しておくことです。移管後に成形した製品と比べる基準になります。移管後に寸法や外観に差が出たとき、それが金型の状態によるものか、成形条件によるものかを切り分けられます。
点検の結果、修理が必要と分かった場合は、移管の前に直すのか、移管先で直すのかを決めておきます。
移管先の成形機との適合 ─ 取り合い寸法と高温仕様
金型は、特定の成形機に取り付けることを前提に作られています。移管先の成形機に合うかどうかは、事前に確認が必要です。
主な確認点は、型締力、金型の厚みと型開きのストローク、ロケートリングやスプルーブッシュの寸法、ノズル先端の形状、金型の取り付け方法、突き出しの位置、ホットランナーの電源とコネクタです。
材料によっては、成形機と周辺設備の仕様も問われます。スーパーエンプラのように成形温度の高い材料では、高温に対応したシリンダーや、高い金型温度を保てるヒーターが必要です。府中プラでは、全成形機でPEEKが成形可能な高温仕様としており、スーパーエンプラの金型にも対応できる設備を整えています。
成形条件表と品質情報の引き継ぎ
移管元の成形条件表は、必ず引き継ぎます。移管先では、この条件表をもとに、自社の成形機に合わせて条件を調整します。条件表が揃っていれば、調整を短期間で進められます。
あわせて、検査規格、限度見本、QC工程表、そして過去に起きた不具合とその対策の記録も引き継ぎます。特に不具合の履歴は、移管先で同じ問題を繰り返さないための重要な情報です。
移管後は、初品評価と承認を経てから量産に入ります。その間も供給を途切れさせないよう、移管の前に必要な在庫を確保しておきます。
射出成形金型の移管チェックリスト
・金型図面、部品図、予備部品を引き継げるか
・ホットランナーのコントローラや、取り出し・検査用の治具を洗い出しているか
・ショット数、メンテナンスと修理の履歴を確認しているか
・移管元で最後に成形した製品を、比較用に保管しているか
・移管先の成形機と、金型の取り合い寸法を確認しているか
・成形条件表、検査規格、不具合の履歴を引き継げるか
・移管期間中の在庫を確保しているか
まとめ
金型の移管では、付帯物と情報を漏れなく引き継ぎ、金型の状態と成形機との適合を事前に確認しておくことが要点です。これらを押さえておけば、移管先での立ち上げを円滑に進められます。
他社で成形がうまくいかない、品質が安定しない、材料の変更に対応できないといったお悩みを抱えた金型があれば、府中プラにご相談ください。スーパーエンプラをはじめとする難しい材料の金型も含め、「駆け込み寺」として数多くのご相談に対応してきた経験を活かします。
関連コラム